
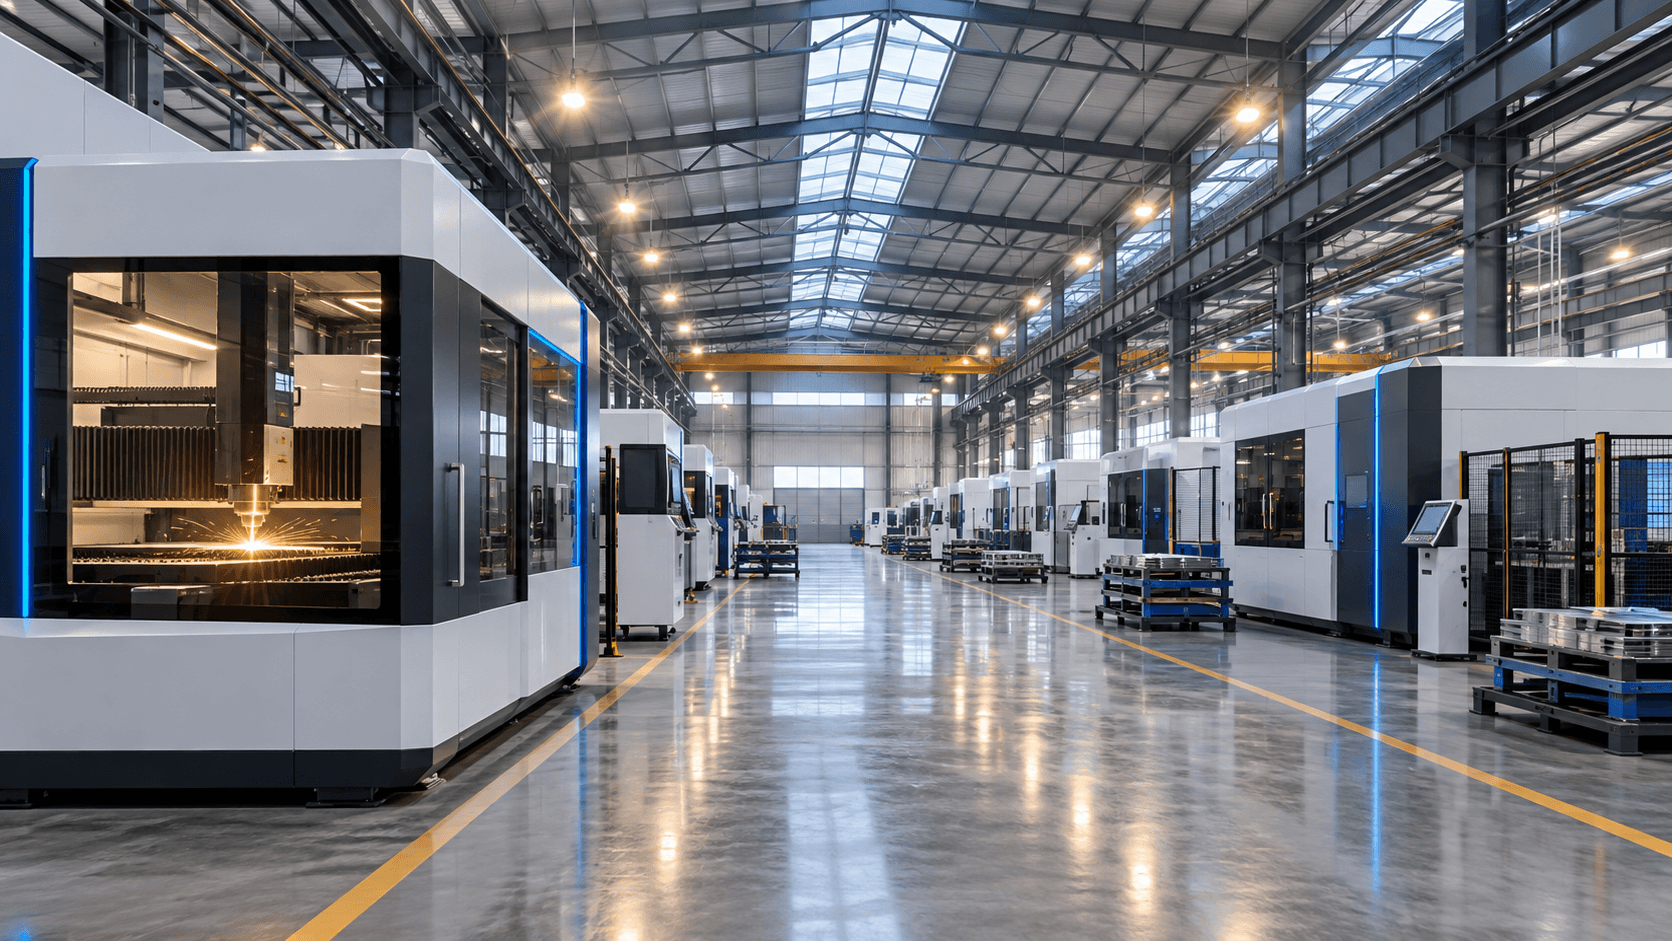

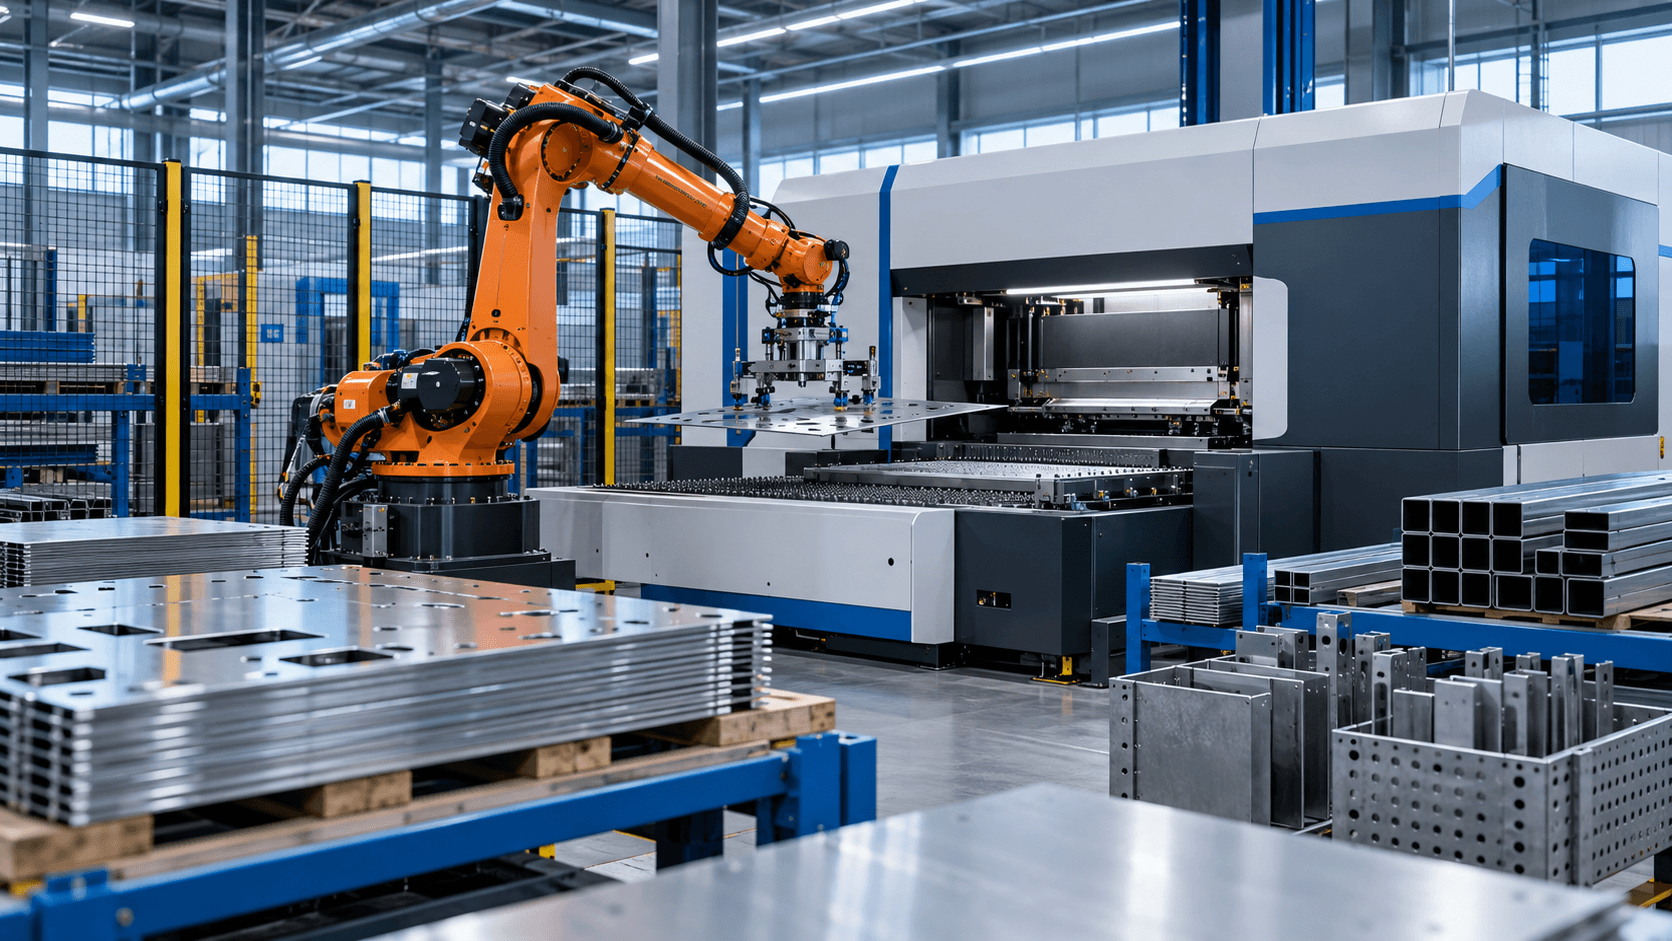
设备定位与应用需求
AT 板材仓储与上下料系统服务于多批次钣金车间与材料周转等应用场景。选型时,我们首先关注零件如何在实际车间完成加工,而不只比较一组额定参数。客户可提供具有代表性的图纸、材料牌号、常用厚度或截面、批量结构以及当前生产中的具体问题,作为技术交流的起点。
从板材库位、加工计划与成品分拣反推设备布局,分阶段讨论仓储、上下料与信息协同。这意味着设备讨论需要同时考虑原料进入、工件定位、加工过程、成品收集和后道装配。对于新品开发与重复批次并存的订单,建议分别选择样件,观察不同任务下的换单和操作体验。
主要配置与工艺协同
本页列出的配套设备 / Integrated system配置和按布局设计 / Layout dependent加工范围属于主题演示参数,并非实际商品的性能承诺。项目方案应把加工头、运动系统、支撑或工装、材料装载方式以及配套设施作为一个整体确认。选配项目需要明确包含范围、接口条件及其对现场布置的影响。
对于多批次钣金车间与材料周转,图纸中的孔位、边缘、连接面及装配公差往往比单一加工速度更能说明需求。可以围绕这些特征制定试样项目,记录材料状态、工艺设定和检验方式,让后续比较有共同依据。
从样件到稳定作业
设备验证建议从真实生产零件开始,而不是仅观看展示样件。双方可选取常规工件、较难加工的特征及典型换单任务,按约定流程完成样件、检查和记录。样件结果应与客户的后道工序共同评估,必要时调整图纸准备、工装方式或加工路线。
在形成稳定作业方法时,保留清晰的任务命名、材料信息、操作要点及首件确认记录,有助于班组之间交接。设备交付应包括与项目相符的操作说明和培训安排,不以临时口头经验代替可追踪的工艺资料。
现场条件与交付验收
安装前应确认作业区尺寸、运输通道、承载条件、供电和项目所需的配套设施,并核对来料与成品的周转空间。对于需要与其他生产单元连接的项目,应提前说明接口责任、调试顺序和停机窗口,避免设备到场后才发现现场条件尚未就绪。
验收项目可以包含约定样件、基础功能、设备资料、培训记录以及需闭环的待办事项。有关加工效果和节拍的结论,应注明材料、工件和工艺条件;不把某一次演示的结果直接当作所有订单都能获得的固定收益。
维护与后续支持
日常维护应遵循实际交付设备的制造商说明,由受训人员执行。建立班次检查、耗材更换、异常现象及处理记录,可以让后续支持更高效。沟通问题时提供工件照片、任务信息和设备提示,比只描述“加工效果不好”更容易形成可执行的排查计划。
如需讨论AT 板材仓储与上下料系统的适配方案,请在询盘中说明多批次钣金车间与材料周转对应的典型工件、材料规格、班次和交付地区。我们会先整理需要确认的问题,再讨论试样、配置清单与项目计划。